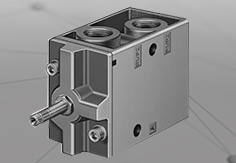
派克比例插装阀在锻造液压机中的应用分析 派克液压系统的方向阀和卸荷阀分别采用比例节流插装阀和比例溢流阀,电子放大器控制输入比例电磁铁的电流大小,控制阀口的大小和工作液流的方向。通过调整斜坡电位器电流上升和下降的时间,控制比例阀换向、卸荷的速度和卸荷压力的切换过渡时间,利用液压一电气结合的优势功能,使机器运行平稳、快速。 快锻液压机是20世纪60年代开始发展起来的一种新型锻造设备,主要用于黑色和有色金属的开坯和自由锻件的压力热加工,特别适用于锻造温度范围窄的高合金材料和Ti合金材料。具有噪音低、精度高、锻件质量好、生产率高等优点,是目前自由锻造设备发展的主要方向。近年来,随着液压技术和微电子技术的发展,快锻液压机得到了快速发展,液压系统是锻造液压机的核心部分,是直接关系到设备性能能否达到生产工艺要求的关键。本文介绍了比例插装阀在2000 t下拉式锻造液压机液压系统设计中的应用。 液压系统主要技术参数及要求
根据锻造工况要求,设备操作功能分为普通锻造和快速锻造。
(1)普通锻造主要用于钢锭开坯时,设备主缸直径为西1000 mm,系统压力为25 SPa,输出力为20 MN,回程力为0.9 MN,工进速度为45 mm·s,快速下降和快速回升时速度均为300 l'nIn·s;在回程高度为500 ITIrfl时,锻造频次为45次·min。要求机器运行平稳无振动,液压系统换向快速无冲击。(2)快速锻造主要用于高合金材料和一般材料的拔长整形,特别是高合金钢的锻造温度范围窄,锻造困难,在短时间内需要完成锻造。在设备在输出力为4 MN、回程高度为30 1TIITI时,锻造频次为90次·min;在输出力10 MN、回程高度为50 mln时,锻造频次为60次·min。 液压系统工作原理的设计
(1)根据锻造液压机技术参数和要求,对以往液压机液压系统的分析和研究发现,插装阀具有在传递功率时能量消耗小、效率高、成本低,便于调试和自动化控制,采用大通径比例插装阀设计的液压系统可满足以上技术要求,其液压系统原理图如图1所示。 泵站设计6组定量泵,每组流量540 ml·rain-1,电机功率为250 kW,通过不同台数泵流量组合,可使液压机有不同的工作速度和锻造次数,以提高液压机的操作性能。
(2)普通锻造的工作顺序是:油泵组启动,液压阀2,3,12,13得电,油泵排出的压力油经主管道和比例节流阀12进入主油缸15;回升缸16接通油箱,活动梁快速下降。当上砧接触到工件后,自动转为工进,当工进至工件成形尺寸或系统压力达到zui高时,液压阀2,3,12,13失电,系统卸荷,卸荷完毕后。液压阀2,6,7,11得电,油泵排出的压力油经主管道和阀6进入回升油缸16;主油缸15和补液箱接通,活动梁快速上升,上升到设定位置停止,准备进入下一次锻造。
(3)快速锻造的工作顺序是:液压阀2,8,12,13得电,油泵排出的压力油经主管道和比例节流阀12进入主油缸15,推动活动梁快速下行进行锻造,同时把回升缸内的油压人蓄能器10内。当压制至工件成形尺寸时,电磁阀2,13失电,系统快速卸荷,同时随着主油缸15内的压力降低,蓄能器10内的压力能迅速推动活动梁回升到设定位置后,自动转入下一次锻造循环。 液压系统性能的分析
(1)系统主换向阀6,12为大通径比例节流插装阀,电子放大器与插装阀配合工作,通过改变比例电磁铁的输入电流,不仅可以改变阀的工作液流方向,还可以控制阀口大小实现流量调节,具有换向、节流的复合功能,其信号从o~100%变化的响应时间为31 ms。电子放大器内部的斜坡发生器将输入的阶跃信号转化为缓慢上升的输出信号(电磁铁线圈电流),通过调整斜坡电位器电流上升的时间,即输入信号幅值由0上升到10 V所需的时间,通常初次调整为200 ms,然后根据机器的实际工作情况,适当增加和减少调整时间,通过延长比例节流阀的开启时间,从而控制插装阀平缓开启,使系统内流量变化呈平滑曲线过渡,其流量调整变化曲线见图2。在锻造和快速回升时,比例节流插装阀能够在极短的时间内平稳快速换向,使管道内的液流平稳过渡,而无液压冲击,提高锻造频次。 (2)系统主油缸15内的压力能通过比例溢流阀13快速卸荷,其信号从0,----100%变化的响应时间为80~350 ms,通过对比例阀组件比例斜坡时间的调整能够控制卸荷的速度和卸荷压力的切换过渡时间,使液压缸内的压力能卸荷快速平稳,系统压力冲击小。电子放大器内部的斜坡发生器将输入的阶跃信号转化为缓慢下降的输出信号(电磁铁线圈电流),通过调整斜坡电位器电流下降的时间,即输入信号幅值由i00%下降到0所需的时间,一般设置卸荷时间为300 ms,从而控制系统内部压力基本呈线性降低,达到平稳无振动卸荷的目的,其压力调整变化曲线见图3。 (3)在一般的液压系统中,液体被认为是不可压缩的,但实际上是*不正确的,因为当系统有压力时,流体会象弹簧一样被压缩,尤其在高压系统中,甚至管路也应被看做是弹性的。在该系统中,比例溢流阀7和插装阀9、蓄能器lO组成一个液压弹簧,当快速锻造时,比例溢流阀7通过给定的电流值,设定回升时的压力,即液压弹簧的刚度。蓄能器10不仅在向下锻造时吸收液压能,同时能够在回升时释放出液压能。它改善了液压弹簧的性能,提高了液压弹簧的稳定性。使回升压力更稳定,能够在主缸卸荷的同时使活动梁迅速回升,实现快锻。 结论
比例插装阀在锻造液压机液压系统中的应用,比传统的系统回路更优化,其特点为:
(1)具有结构简单,元件数量少;
(2)充分发挥*的液电合一功能,系统更稳定,性能更全面;
(3)液压系统运行快速平稳,无冲击。 |

 在线交流
 咨询电话